Válvula Solenoide Travada ou Vazando? Causas, Cuidados e Como Resolver com Segurança
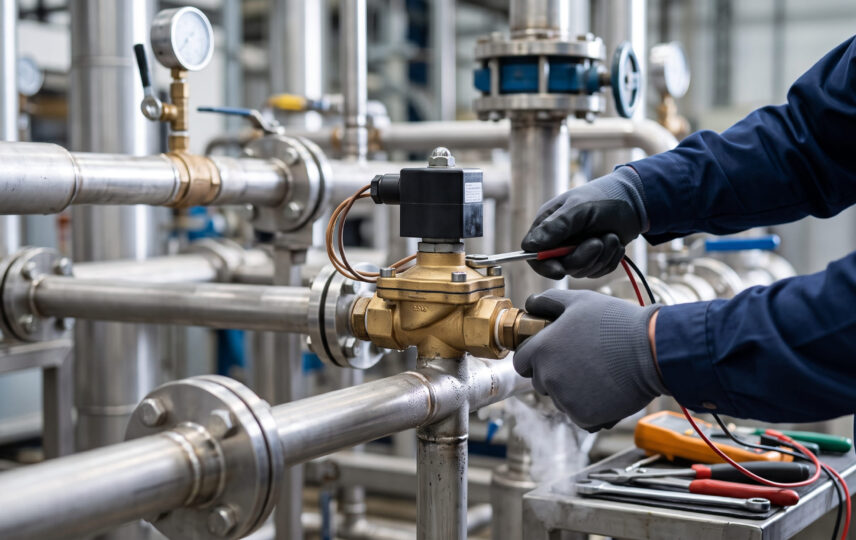
Paradas não programadas em plantas fabris geram prejuízos que podem facilmente ultrapassar dezenas de milhares de reais por hora. Quando uma linha de produção é interrompida por causa de uma válvula solenoide travada ou vazando, a equipe de engenharia e manutenção precisa de respostas rápidas, precisas e seguras. Em polos industriais exigentes de São Paulo, no Vale do Paraíba, na Grande Belo Horizonte ou em qualquer polo fabril do Brasil, a confiabilidade das válvulas de controle de fluidos dita o ritmo da produtividade. Identificar com exatidão as causas raízes de travamentos e vazamentos é o primeiro passo para restaurar a estanqueidade do sistema, prevenir acidentes operacionais e assegurar uma operação contínua com o suporte técnico da Jefferson do Brasil.
Seja controlando vapor superaquecido, água tratada, ar comprimido, gases nobres ou fluidos químicos agressivos, as válvulas solenoides atuam como os músculos executores da automação industrial. Neste guia prático e aprofundado, você descobrirá por que esses componentes apresentam falhas mecânicas ou eletromagnéticas, quais os cuidados críticos antes de qualquer intervenção física na linha e como solucionar cada problema de maneira técnica, sustentável e segura.
O Que Causa o Travamento de uma Válvula Solenoide?
Uma válvula solenoide travada pode permanecer bloqueada em duas posições críticas: aberta (permitindo passagem contínua indesejada do fluido) ou fechada (impossibilitando o fluxo para a linha operacional). Embora muitos operadores atribuam a falha imediatamente à queima da parte elétrica, a prática diária de manutenção em indústrias em todo o Brasil comprova que as origens mecânicas e operacionais respondem por mais de 70% dos casos de travamento.
1. Incrustações, Particulados e Contaminação no Fluido
A presença de impurezas na tubulação é o inimigo número um da mobilidade interna de uma solenoide. Em linhas de água industrial, tubulações antigas de aço carbono ou circuitos de vapor sem filtragem adequada, partículas de óxido de ferro, areia, carepas de solda e resíduos minerais se acumulam ao redor do núcleo móvel (êmbolo) ou nas guias da mola interna. Essa sujeira gera atrito excessivo, impedindo que o êmbolo responda à atração magnética gerada pela bobina.
2. Obstrução do Orifício Piloto (Válvulas Servo-Operadas)
Em válvulas solenoides de operação indireta (servo-operadas ou pilotadas), o mecanismo depende de um orifício piloto minúsculo para despressurizar a câmara superior e erguer o diafragma ou pistão. Uma micropartícula ou goma oleosa vinda de compressores de ar é suficiente para entupir esse orifício. Como resultado, o equilíbrio de pressão diferencial é rompido e a válvula fica totalmente paralisada, mesmo que a bobina receba sinal elétrico normalmente.
3. Deformação Térmica e Incompatibilidade Química
Quando a temperatura da linha ultrapassa os limites nominais da válvula ou quando o elastômero da vedação entra em contato com fluidos incompatíveis, ocorrem dois fenômenos graves: o inchamento (swelling) e o ressecamento precoce. Um anel de vedação ou diafragma inchado expande-se dentro da câmara interna, prendendo os componentes móveis e gerando o travamento mecânico imediato.
4. Subtensão, Sobretensão ou Queima da Bobina
A parte eletromagnética exige atenção redobrada: flutuações de tensão nas redes elétricas industriais — bastante comuns em horários de pico produtivo — provocam aquecimento excessivo na bobina. Tensões abaixo do nominal geram força magnética insuficiente para vencer a resistência da mola e a pressão estática do fluido, impedindo o acionamento do êmbolo.
Por Que a Válvula Solenoide Começa a Vazar?
O vazamento em válvulas industriais representa desperdício financeiro direto, risco à segurança do trabalho e potencial contaminação ambiental. Em termos práticos, os vazamentos se dividem em duas naturezas: vazamento interno (passagem contínua através do assento com a válvula teoricamente fechada) e vazamento externo (perda de fluido para o ambiente ao redor do corpo ou tubo-guia).
- Degradação ou Ruptura do Elastômero de Vedação: Desgaste por fadiga mecânica após milhões de ciclos de comutação ou ataque químico por fluidos agressivos que ressecam e trincam compostos como NBR, EPDM ou FKM (Viton).
- Risco ou Ranhura na Sede de Vedação: Pequenos fragmentos metálicos arrastados pela tubulação colidem com a sede da válvula em alta velocidade. No momento do fechamento, a partícula marca o assento usinado, criando fendas microscópicas onde o fluido escapa continuamente.
- Perda de Elasticidade da Mola de Retorno: Em ambientes com ciclos térmicos intensos, as molas metálicas sofrem fadiga e perdem a constante elástica original, deixando de exercer a força necessária para prensar o vedante contra o orifício principal.
- Torque Inadequado nos Parafusos do Corpo: Durante manutenções corretivas em campo, o aperto assimétrico ou abaixo da especificação nos parafusos da carcaça compromete as juntas perimetrais, permitindo que o fluido vaze para o ambiente externo sob pressão.
- Pressão Diferencial Incorreta na Linha: Válvulas pilotadas exigem uma pressão diferencial mínima para garantir a vedação estanque. Se a pressão montante cair abaixo desse limiar, o diafragma não assenta perfeitamente, gerando gotejamento ou passagem contínua.
Cuidados Indispensáveis Antes da Manutenção
Antes de aproximar qualquer ferramenta da tubulação, a equipe de engenharia e manutenção precisa implementar protocolos rigorosos de segurança e despressurização. A Jefferson do Brasil enfatiza que a pressa na liberação de maquinários é a maior causadora de acidentes industriais com fluidos sob alta pressão ou temperatura elevada.
1- Despressurização e Drenagem
Isole o trecho instalando válvulas de bloqueio a montante e a jusante. Abra válvulas de purga ou alívio e verifique se o manômetro da linha registra 0 bar. Nunca desmonte uma válvula solenoide com a tubulação sob pressão hidrostática ou pneumática residual.
2- Desconexão Elétrica e LOTO
Desligue a alimentação da bobina e aplique o procedimento de Lockout & Tagout (bloqueio e etiquetagem) no painel de comando. Confirme a ausência de tensão com um multímetro calibrado antes de desconectar os conectores DIN padrão.
3- Resfriamento e EPIs Adequados
Em sistemas térmicos (como vapor industrial e condensado), aguarde a equalização com a temperatura ambiente. Utilize luvas térmicas, óculos com proteção lateral e vestimenta resistente a vapores ou produtos químicos corrosivos.
Passo a Passo: Como Resolver Falhas de Forma Segura
Solucionar problemas em válvulas industriais requer um método diagnóstico estruturado. Siga as etapas abaixo para restabelecer a operação plena do seu circuito de automação:
1- Teste Auditivo e Magnético Preliminar: Energize a bobina por breves instantes e escute atentamente. O som metálico nítido de “clique” indica que o campo eletromagnético está gerando força para puxar o êmbolo. A ausência de ruído sugere falha elétrica ou travamento total mecânico do conjunto.
2- Inspeção Elétrica da Bobina: Com o circuito desenergizado, meça a resistência ôhmica do enrolamento da bobina com um ohmímetro. Valores nulos indicam curto-circuito interno; resistência infinita indica enrolamento rompido por superaquecimento. Caso a bobina esteja danificada, sua substituição deve respeitar rigorosamente a tensão e potência originais.
3- Abertura e Limpeza da Câmara Interna: Remova o tubo-guia com a ferramenta adequada, evitando ranhurar as paredes polidas. Lave o êmbolo, a mola e a sede interna com solvente desengraxante compatível com os materiais da válvula, removendo borras de óleo e partículas sólidas.
4- Avaliação Microscópica das Vedações: Inspecione os o-rings, gaxetas e o diafragma sob boa iluminação. Se apresentar rigidez, microfissuras, deformação permanente ou desgaste abrasivo, realize a troca imediata utilizando o kit de reparo original correspondente ao modelo.
5- Montagem Criteriosa e Torque Cruzado: Posicione os componentes com atenção especial ao alinhamento da mola e do orifício de equalização do diafragma. Aperte os parafusos do flange ou corpo de forma cruzada e gradual, garantindo que a pressão sobre as vedações seja perfeitamente uniforme.
6- Teste de Estanqueidade a Frio: Antes de liberar o processo produtivo total, pressurize a linha gradualmente com baixa pressão de ar ou água limpa e monitore se há qualquer formação de bolhas ou gotejamentos no assento ou nas conexões roscadas.
Tabela de Diagnóstico Rápido: Sintomas, Causas e Ações Corretivas
Utilize esta tabela prática em campo para orientar a equipe técnica na identificação rápida de anomalias operacionais:
Como Evitar Falhas Futuras: Boas Práticas de Engenharia Preventiva
A melhor manutenção é aquela que evita a ocorrência da falha. Para manter a estabilidade operacional da sua linha e prolongar a vida útil das válvulas por longos ciclos, recomenda-se a adoção de três boas práticas de engenharia:
- Instalação Obrigatória de Filtros Y a Montante: Posicionar um filtro mecânico tipo Y com malha adequada logo antes da entrada da válvula solenoide retém mais de 95% das partículas que causam travamento prematuro e ranhuras de sede.
- Seleção Rigorosa dos Materiais Construtivos: Assegure-se de que o corpo da válvula (latão forjado, aço inoxidável AISI 316 ou termoplásticos industriais) e o elastômero (Buna-N, Viton, EPDM ou PTFE) sejam rigorosamente compatíveis com a acidez, viscosidade e temperatura do fluido de processo.
- Plano de Lubrificação e Purga de Linhas Pneumáticas: Em circuitos com atuadores e ar comprimido, mantenha purgadores automáticos em perfeito funcionamento para drenar água condensada e lubrificadores calibrados com óleo sintético neutro que não degrade borrachas vulcanizadas.
- Inspeções Preventivas Periódicas: Estabeleça rotinas programadas para verificação de temperatura das bobinas por termografia e testes semestrais de estanqueidade em válvulas que operam com fluidos críticos.
Conte com a Excelência Técnica da Jefferson do Brasil
Com décadas de liderança no desenvolvimento e fornecimento de tecnologia para controle de fluidos no mercado nacional, a Jefferson do Brasil projeta e fabrica válvulas solenoides de alto desempenho que atendem aos mais severos padrões industriais mundiais. Nossas soluções equipam indústrias automotivas em São Paulo, refinarias e plantas químicas no Rio de Janeiro, indústrias de celulose no Paraná e plantas do agronegócio por todo o Centro-Oeste e Nordeste.
Além de um portfólio robusto de válvulas para vapor, água, gases, vácuo e fluidos agressivos, nossa engenharia oferece suporte consultivo completo para redimensionamento, diagnósticos de campo e fornecimento ágil de kits de reparo genuínos. Evite paradas inesperadas e custos desnecessários em sua linha de produção garantindo a confiabilidade que apenas a engenharia especializada pode proporcionar.